
Gevind, tandhjul og andre dele
Skruer, møtrikker og gevindhuller der passer sammen, plus tandhjul, fjeder, bøjet rør, svalehale, dråbehul, forsænkning og undersænkning.
Ud over basisformerne rummer biblioteket nogle dele der ellers ville være kedelige at bygge selv. Dem kan du ændre bagefter i deres indstillinger.
Gevind
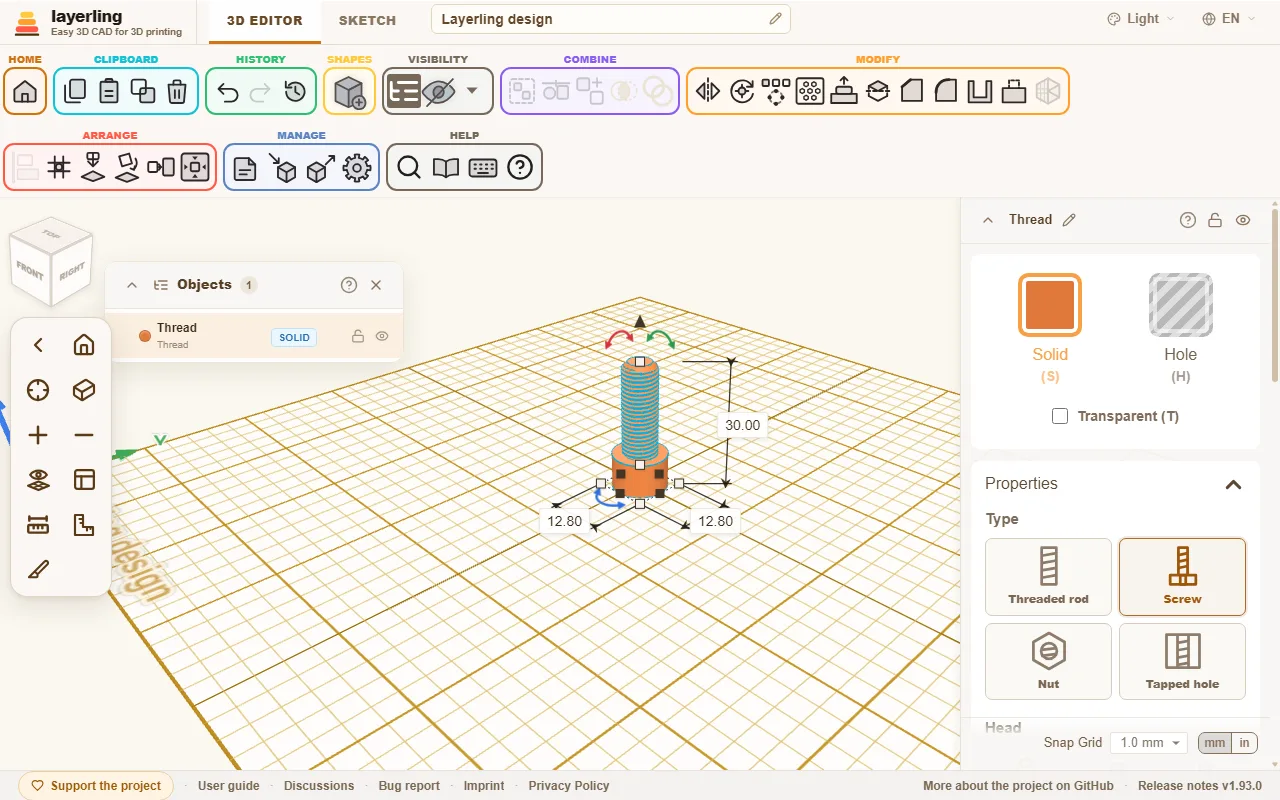
Vælg “Gevind” i formbiblioteket. Under “Type” bestemmer du hvad det skal være:
- “Gevindstang”: en cylinder med gevind, for eksempel en skrue uden hoved.
- “Skrue”: med hoved. Du vælger “Hoved”: “Unbrakonav”, “Undersænket” eller “Sekskantshoved”.
- “Møtrik”: den matchende møtrik.
- “Gevindhul”: et gevindhul. Det er et hul. Træk det ind i en del, gruppér begge, og delen har et indvendigt gevind.
Du vælger størrelsen under “Størrelse” fra en liste: metrisk fra M2 til M24, tomme-størrelserne UNC og UNF fra No. 4 til 1 tomme, og rørgevindene G1/16 til G4. Vælger du “Brugerdefineret”, sætter du selv “Diameter” og “Deling”. For en tomme- eller G-størrelse beder feltet om “Gevind pr. tomme” i stedet for delingen i millimeter.
Listen grupperer størrelserne efter serie, og en linje under feltet navngiver serien af den størrelse du valgte, med eksempler du kender fra hverdagen:
- M, metrisk grov: det ISO metriske grove gevind til ISO 261, som på standardskruer og -møtrikker.
- UNC, US tomme grov: kamera- og stativskruen er 1/4"-20 UNC (ISO 1222), større stativhoveder bruger 3/8"-16 UNC.
- UNF, US tomme fin: samme diametre som UNC med en finere deling (ASME B1.1).
- G, rørgevind: en bruseslange forbinder med G1/2, en vaskemaskine-indløbsslange med G3/4. En havelok ender i G3/4, mindre haner i G1/2; det er der tap-koblingen på et klik-på-slangesystem skrues på.
G-størrelserne er de parallelle Whitworth-rørgevind til ISO 228-1, der findes på fittings til vand, gas, hydraulik og pneumatik. Størrelsen navngiver røret, ikke gevindet: en G1 måler 33,249 mm over gevindet. At vælge en G-størrelse sætter profilen til “Whitworth (55°)”, og at vælge en metrisk eller tomme-størrelse sætter den tilbage til “V-gevind (ISO)”. En “Trapezformet” eller “Rund” profil du selv har valgt bevares. Standarden definerer kun gevindet, så hovedet på en skrue og en møtrik på en G-størrelse får de samme proportioner som på en diameter du selv har sat. De koniske rørgevind R, Rc og Rp er ikke medtaget.
Flere indstillinger:
- “Retning”: “Højrehåndet” eller “Venstrehåndet”.
- “Profil”: “V-gevind (ISO)” er standardprofilen på metriske og tomme-gevind, “Whitworth (55°)” det Whitworth-rørgevindenes: 55° med rundede toppe og rødder. “Trapezformet” og “Rund” har flade toppe og rødder. Det printer som regel mere pålideligt, fordi der ikke opstår tynde spidser.
- “Brugerdefineret (trapez)”: En trapez du selv former, med en flad top og en flad rod af samme bredde. “Flankevinkel” er vinklen mellem de to flanker af en tand: 60° er det skarpe V-gevind, 30° det trapezformede gevind, og ved 90° eller mindre er ingen flanke fladere end 45°, så gevindet printer uden støtte. “Gevinddybde” og “Kernediameter” er ét mål sagt på to måder: kernediameteren er diameteren minus to gange dybden, og ændring af den ene ændrer den anden. En ny egen profil starter med V-gevindets dybde ved 60°. Dybden har grænser der afhænger af vinklen og delingen: ikke smallere end en tiendedel af delingen, ikke dybere end 40 % af diameteren, og ikke så dyb at de to flanker optager mere end ni tiendedele af delingen. Ændrer du delingen, følger dybden proportionalt; skalerer du gevindet, gør dybden også. Spillet og faserne virker som med de andre profiler. Gennem MCP-broen er profilen
custommedthreadFlankAngleogthreadDepth. - “Frirum (XY)”: For møtrik og gevindhul, det rum der sikrer at et printet par faktisk kan drejes. Jo grovere din printer arbejder, jo mere frirum har parret brug for. Det er det ekstra rum hen over diameteren, og mellemrummet mellem flankerne af et V-gevind er kun omkring halvdelen, så et printet par har brug for mere end man skulle tro: nye møtrikker starter på 0,4 mm, 0,3 er stramt og 0,5 løst. Print et testpar først. Stænger og skruer har deres eget clearance her, som gør bolten så meget tyndere i diameter. Det er sat til 0. Hvilken side der får rummet afhænger af hvad du parrer:
- Printet skrue og printet møtrik: lad skruen være på 0 og giv møtrikken rummet (de 0,4 mm den starter med).
- Rigtig skrue i printet møtrik eller gevindhul: den printede side tager det hele, så møtrikken beholder sine 0,4 mm. En strammere 0,3 mm er et forsøg værd hvis skruen vakler.
- Printet skrue i rigtig møtrik: den rigtige møtrik har intet spil, så skruen skal være tyndere: 0,3 til 0,4 mm her, lige så meget som en printet møtrik ville have.
- “Spil langs aksen (Z)”: For møtrik og gevindhul, spil langs aksen, oven i “Frirum (XY)”. Hver tand på møtrikken gøres så meget tyndere, diameteren bevares. Grunden: “Frirum (XY)” virker kun på diameteren og åbner flankerne på et V-gevind til omkring 0,58 af dets værdi. Den der vil have luft mellem flankerne er nødt til at åbne diameteren og får sidelæns slør for det. Spillet langs aksen skiller de to ad. Det er sat til 0, så et gemt gevind ændres ikke, og det går højst op til en femtedel af delingen, fordi der over det ikke ville være noget tilbage af møtrikkens tænder. Feltet findes kun for møtrik og gevindhul; stang og skrue beholder deres eget clearance. Mere nedenunder under "Gevind til 3D-print".
- “Fas, top-ende”, “Fas, bund-ende”, “Hovedfas” og “Kantfas”: Faser i enderne så gevindet starter rent og hovedet ikke har nogen skarp kant. Hver ende af en stang, møtrik eller gevindhul har sin egen fas, så toppen kan være lang og bunden kort eller ingen. En skrue har kun én ved spidsen, mærket “Fas”. På en møtrik eller gevindhul er fasen det rum munden åbner ud over yderdiameteren; keglen løber ved 45 grader ned til gevindkernen, så der ikke efterlades nogen hylde ved yderdiameteren.
At skifte et gevind mellem “Gevindstang” og “Gevindhul” bevarer dets længde. En møtrik og en skrue starter fra deres standardmål.
- “Kvalitet”: Hvor fint gevindet beregnes. Højere er mere nøjagtigt, men langsommere.
Printede gevind er et emne for sig. Lav skrue-møtrik-parret som test før du printer en stor del, og justér frirummet til din printer.
Gevind til 3D-print
Et printet gevind har brug for luft to steder, og de virker forskelligt:
- Frirum i diameteren (“Frirum (XY)”): gør møtrikken bredere. Skruen får så halvdelen af værdien som luft på hver side, 0,2 mm ved 0,4 mm. Gevindet drejer let, men skruen kan vakle sidelæns.
- Spil langs aksen (“Spil langs aksen (Z)”): gør møtrikkens tænder tyndere. Skruen kan så bevæge sig frem og tilbage langs aksen med den værdi når den ikke er strammet. Der er ingen ekstra luft til siden for det.
Tilsammen giver de mellemrummet mellem flankerne: omkring 0,58 gange frirum i diameteren plus spillet langs aksen. Et eksempel for 0,3 mm mellemrum: det krævede før 0,5 mm i diameteren, det er 0,25 mm luft på hver side. Nu gør 0,2 mm i diameteren (0,1 mm på hver side) og 0,2 mm langs aksen det, og mellemrummet er 0,32 mm.
Konsekvenser at kende
- Skruen har spil langs aksen. Uden belastning kan den bevæge sig frem og tilbage med den værdi. For fastgørelser, låg og kabinetter er det ligegyldigt; for en gevindstang der skal positionere præcist er det ikke, så hold den lille eller på 0 der.
- Møtrikkens tænder bliver tyndere. Med 0,3 mm ved en deling på 1,75 mm er hver tand næsten en tredjedel tyndere på midten og så klart mindre stærk. For tungt belastede dele brug en grovere gevind i stedet.
- Mere at beregne. Tandformen får ekstra punkter, så gevindet har flere trekanter og tager lidt længere at beregne.
- Ingen ægte bue i STEP-eksporten for Whitworth-profilen. Et “Whitworth (55°)”-gevind med spil langs aksen går til kantværktøjet og STEP-eksporten som en tandform lavet af lige stykker, ikke med de sande cirkelbuer. Ved 0 forbliver alt som før.
Tips
- Et testpar først. En skrue og en møtrik, kun 4 til 6 mm høje hver, tager et par minutter. Print tre par med forskelligt spil side om side og tag det der drejer let og ikke vakler.
- Start med værdier der ofte passer. Frirum i diameteren 0,2 til 0,3 mm og spil langs aksen 0,2 mm. Hvis skruen vakler sidelæns, sænk frirummet i diameteren; hvis den klemmer, hæv spillet langs aksen. Hvis du hellere vil undvære spillet langs aksen, brug 0,4 mm i diameteren som før.
- Spillet langs aksen bør være mindst en laghøjde. Det der ligger under ét lag opløser printeren ikke. Ved en laghøjde på 0,2 mm er 0,2 mm et godt udgangspunkt; ved 0,1 mm er mindre nok.
- Print skrue og møtrik stående. Aksen peger opad, så hver omgang ligger i hele lag og flankerne kommer rene ud. Liggende synker flankerne.
- Fine delinger er svære. Under omkring 1 mm deling fusionerer omgangene ofte. Et grovere gevind, eller en “Trapezformet”-profil med flade toppe, printer mere pålideligt end et fint V-gevind.
- Undgå tynde spidser. V-gevindet har en smal spids som printeren næsten ikke rammer med sin dysebredde. “Trapezformet”- og “Rund”-profilerne har fladere tænder.
- Afgrat og kør det ind. De første omgange er ofte stive fordi små rester fra printet står på flankerne. Drej det frem og tilbage et par gange og det kører lettere. Fasen ved starten hjælper med at skrue det i.
- En anden printer eller filament. Spillet afhænger af printeren, materialet og dysen. Print testparret igen når du ændrer en af delene.
Kantværktøjet tager et gevind som dets eksakte form. Du kan fase eller runde den del der bærer det med gevindet allerede på plads, eller kanterne på et skruehoved, se Bryd kanter og hul former. At beregne et gevinds kanter tager et stykke tid: et par sekunder for en M6, omkring et halvt minut for et G1/2-rørgevind. Den hurtigste vej til at bryde kanten på et skruehoved er stadig hovedfasen i egenskaberne.
Tandhjul
“Tandhjul” kommer som “Spurgear”, “Helisk gear”, “Kongegear” og “Konisk gear”, og som “Ringgear” og “Tandstang” (længere nede). Nye tandhjul har “Evolvent” under “Tandform”: tænder med evolvente flanker, som tandhjulsgeneratorer og ingeniører bruger dem. Sådanne tænder ruller rent på hinanden. Du sætter antallet af “Tænder” og “Modul (mm)”, og størrelsen følger: udvendig diameter er modul × (tænder + 2), delecirkel modul × tænder. Nye tandhjul starter ved modul 2. To tandhjul griber når de har samme modul og samme “Trykvinkel” (normalt 20°) og deres centre står (tænder + tænder) × modul / 2 fra hinanden. Vælg begge tandhjul og egenskabspanelet giver den centerafstand og hvor langt fra hinanden centrene er nu. Hvis en tand så møder en tand i stedet for en mellemrum, drej et af tandhjulene med en halv tand, det er 180° divideret med dets antal tænder. “Spil” tager lidt af tænderne så et printet par ikke binder. Værdien er for parret, og hvert tandhjul tager halvdelen; 0,2 mm er et godt udgangspunkt, 0 giver det nøjagtige tandhjul. Under delecirklen løber flanken lige ned til roden og er ikke underskåret som en fræser ville gøre det. Det passer til print, men et meget lille pinion under omkring 17 tænder kan gnide lidt ved roden.
Vil du have to tandhjul til at gribe uden at flytte dem, kan du bruge “Tilpas modul for begge”: knappen giver begge tandhjul det modul de ville gribe på, i ét trin; hvert beholder sine tænder, højde og centerhul.
Et helisk tandhjul tilføjer “Helixvinkel”. Med evolvente tænder er det den sande helixvinkel på delecirklen: to heliske tandhjul griber når de har samme modul og samme vinkel, én positiv og den anden negativ. “Kongegear” er to heliske halvdele der drejer den modsatte vej: tænderne løber den ene vej op til halv højden og tilbage efter den, som en pil. Det har to fordele ved 3D-print: tandhjulet centrere sig selv på sin aksel, og det har intet aksialt tryk, fordi kræfterne i de to halvdele ophæver hinanden. Et helisk tandhjul skubber derimod sidelæns langs sin akse. Du sætter “Helixvinkel” og “Helixkvalitet” som for det heliske tandhjul; vinklen gælder for hver halvdel. To kongegear griber når de har samme modul og samme vinkel med modsatte fortegn, én positiv og den anden negativ. Der er ingen rille i midten, som på fræsede kongegear: de to halvdele løber ind i hinanden uden et trin. Kantværktøjet og STEP-eksporten tager kongehjulet som et trekantnet, ikke som en eksakt form.
Det koniske tandhjul tager de evolvente tænder og gør dem mindre mod toppen. Det er en tilnærmelse, ikke et præcist udregnet konisk par.
“Rund” er runde tænder lavet af buer, som Tinkercads Useful gear: spids og mellemrum løber ind i hinanden uden et hjørne. Små tandhjul printer mere tilgivende på den måde og drejer lettere, og på en knop giver tænderne et behageligt greb. Runde tænder sættes også af “Tænder”, “Modul (mm)” og “Spil”; de har ingen trykvinkel. De står lavere end evolvente tænder, så den udvendige diameter er modul × (tænder + 1,2). Runde tandhjul med samme modul griber, ved samme centerafstand som evolvente; med et evolvent tandhjul passer de ikke.
“Simpel” er de lige tænder alle tandhjul havde før. Der sætter du “Tandstørrelse” og “Tandbredde” i hånden. Ældre designs beholder dem indtil du ændrer tandformen. Alle tre tandformer har “Centerhul”.
“Ringgear” har sine tænder der peger indad: en ring som et mindre tandhjul kører inden i, som det yderste hjul i et planetgear. Du sætter det som et evolvent eller rundt tandhjul med “Tænder”, “Modul (mm)” og “Spil”, plus “Kant”, ringen uden om tænderne. Dets udvendige diameter er modul × (tænder + 2,5) plus to gange rimen, med runde tænder modul × (tænder + 1,7). Et tandhjul med samme modul kører i det når dets centrum står (ringtænder − dets tænder) × modul / 2 fra ringens centrum; vælg begge og egenskabspanelet giver den afstand. Til et planetgear: ringtænder = soltænder + 2 × planetænder, for eksempel 30 = 12 + 2 × 9. Et ringgear har intet centerhul, det er selve ringen. Mellem 26 og 33 tænder er dets spidser op til en kvart modul kortere, fordi en lille kant ellers ville dannes ved delecirklen; gribning påvirkes ikke.
“Tandstang” er tandhjulet med uendelig radius: en stang med tænder langs den ene side, hvis flanker er lige linjer ved trykvinklen med evolvente tænder. Dens bredde (langs X) er tænder × deling, delingen er π × modul, så racks af samme modul står på linje ende mod ende, hver ende i et mellemrum. Dens længde (langs Y) er stangens tykkelse og fri, så længe tænderne og en halv millimeter stang er der. Tænderne peger fremad, mod startsidevisningens beskuer; drej racken som du har brug for. Et tandhjul med samme modul ruller på det når dets centrum står dets tænder × modul / 2 foran delelinjen; delelinjen ligger et modul bag tandspidserne, 0,6 modul med runde tænder. Ringgear og rack kommer med evolvente og med runde tænder, ikke med simple; at skifte tandhjulstype bevarer modulet.
Kantværktøjet og STEP-eksporten tager hvert tandhjul som dets eksakte form, evolvente flanker som glatte kurver. Et helisk tandhjul på et ovalt fodaftryk forbliver et trekantnet, og det samme gør et helisk tandhjul med evolvente tænder fra omkring 31 tænder. Små tænder begrænser hvor meget kanterne kan rundes: på et tandhjul med simple tænder, 30 mm over med 12 tænder er det flade mellem to tænder ved foden kun omkring 0,65 mm bredt, så at runde hver kant virker op til omkring 0,5 mm, og på et konisk tandhjul, hvis top er mindre, op til omkring 0,4 mm. Et helisk tandhjuls tænder hælder, hvilket gør det flad smallere på tværs af dets skrånende kanter: jo større helixvinklen mod tandhjulets højde er, jo mindre er den runding der passer. Kanterne på dets to flade ender kan rundes, men at fase kun de kanter fejler i CAD-kernen; rund dem, eller fas alle kanter sammen ved en mindre størrelse, såsom 0,2 mm.
Fjedre
“Fjeder” har “Omdrejninger” og en “Tråd”. Sammen med højden bestemmer de hvor blød fjederen er. “Vikling” sætter hvilken vej wiren løber: “Højrehåndet” som en almindelig trykfjeder, eller “Venstrehåndet”.
Kantværktøjet og STEP-eksporten tager en fjeder som dens eksakte form: en rund wire langs en helix, skåret firkantet i begge ender. Du kan runde eller fase de to wire-ender, for eksempel.
Bøjede rør
Et “Bøjet rør” består af op til tolv sektioner: et lige stykke efterfulgt af en bøjning. For hver sætter du “Lige længde”, “Bøjningsvinkel”, “Bøjningsradius” og “Rulle-vinkel”. Den sektion du redigerer er fremhævet med orange på røret, så du kan følge rækkefølgen. En rullevinkel på 0° bøjer inden for arbejdsplanets plan, ved 90° bøjer røret opad. Profilen kan være rund, firkantet, sekskantet eller ottekantet, indersiden ligeledes, eller helt solid. Hvis røret løber ind i sig selv, advarer layerling dig.
Loft
“Loft” forbinder et omrids forneden med et foroven, som et loft i Fusion: en slangeadapter fra én diameter til en anden, en firkantet blæser på en rund kanal, et stativ der bliver rundt mod toppen. For hver ende vælger du “Bundomrids” og “Topomrids”: “Cirkel / ellipse”, “Rektangel” med “Bundhjørneradius”, eller “Polygon” med dets antal hjørner, plus bredden og længden af hver ende og højden. “Topoffset i bredde” og “Topoffset i længde” flytter topenden sidelæns for en skrå overgang; bundenden bliver hvor den er.
“Vægtykkelse (0 = solid)” laver en slange åben i top og bund. Åbningen er mindre med væggen i begge ender, målt over; hvor væggen hælder er den lidt tyndere. Træk rammen større og begge ender vokser med, mens hjørneradius og væg beholder deres størrelse.
“Glat overgang (%)” gør overgangen glat. Ved 0 løber siderne lige fra bunden til toppen, som på en kegle. Ved 100 forlader de begge ender lige op og ændrer størrelse ind imellem langs en S-kurve: en slangeadapter der blødt udvider sig fra et smalt til et bredt rør, i stedet for at løbe som en tragt. Ind imellem blander skyderen de to. En glat overgang virker sammen med “Vægtykkelse (0 = solid)”, en snoing, en hældning og et sidelæns offset; et rør med en væg forbliver åbent i begge ender. Det er en eksakt form som den lige, så dens kanter kan fases og rundes, men den bygges gennem flere sektioner og tager lidt længere at beregne.
“Segmenter pr. cirkel” sætter hvor fint cirkler og rundede hjørner tegnes: hvor mange lige stykker en hel cirkel tegnes af i visningen og i STL, OBJ og 3MF. Den starter på 96, som er glat for de fleste dele; til en stor rund ende du vil se uden facetter hæver du den, op til 360. Flere stykker giver større filer. En polygon beholder det “Bundhjørner” du sætter. Feltet vises når en ende er rund eller har et rundet hjørne.
“Snoing” drejer sektionen jævnt om den lodrette på vej op, op til 360° hver vej; siderne snor sig så rundt. “Tophældning, for/bag” og “Tophældning, venstre/højre” hælder topenden, op til 45°: en positiv værdi hæver dens forkant eller dens højre side. Sektionerne ind imellem hælder med deres andel, så væggen løber glat ind i hældningen. Det højeste punkt bliver ved den satte højde. Hvis højden senere bliver så lille at den hældende ende ville nå under pladen, giver hældningen efter indtil den passer. En bøjning langs en sti, såsom et rørbøjning, er ikke noget loftet gør.
Loftet er en eksakt form, snoet og hældende også: dens kanter kan fases og rundes, og STEP-eksporten bevarer det. Tilføj en flange med skruehuller som sædvanligt og gruppér dem.
Gridfinity
Formen “Gridfinity” laver dele til det åbne opbevaringssystem af Zack Freedman: bakker på et 42 mm gitter som står i en grundplade og stables på hinanden. Målene følger den publicerede Gridfinity-specifikation, så en bakke fra layerling passer i en grundplade lavet med en anden generator, og omvendt. Under “Type” vælger du:
- “Bakke”: en bakke med en fod under hver gitterenhed. “Enheder i bredden” og “Enheder i dybden” tæller enheder på tværs og i dybet i gitteret på 42 mm (en bakke er 0,5 mm mindre, 41,5 mm for én enhed); “Højdeenheder” tæller enheder i højden på 7 mm, op til 20. “Stabelkrave” oven på væggen holder fødderne på den næste bakke og gør bakken 4,4 mm højere: en bakke på 3 enheder er med stabelkanten 25,4 mm høj. Med “Magnethuller” får hver fod et hul til en 6 × 2 mm magnet i hvert hjørne.
- “Bundplade”: pladen bakkerne står i, 5 mm høj, med en fordybning for hver gitterenhed. Det er en åben ramme uden bund og uden magnet-huller.
- “Skål”: en skål i enhver størrelse med flad bund, til indsatser i brætspil og dele, der ikke skal stå i et gitter. “Længde”, “Bredde” og “Højde” er frie i mm: 10 til 252 mm i bredde og dybde og 3 til 140 mm i højden. Den har ingen fødder, ingen stabelkrave og ingen magnethuller, så den står ikke i en grundplade og kan ikke stables, og dens hjørner er rundet med en radius på 3,75 mm, som en bakkes. Alt, hvad der står nedenfor om indersiden af en bakke, gælder også for en skål: bunden er 1,2 mm tyk, indtil du indstiller den, og skillevæggene og etikethylderne går helt op til toppen; de og fingergrebene passer i enhver højde, der giver dem plads, og den tager så mange rum, som der er plads til, når hvert er mindst 6 mm bredt, op til 24 langs en side og 40 i alt. En bakke, du gør til en skål, beholder sin størrelse, en grundplade, du gør til en skål, bliver 20 mm høj, og en skål, du gør til bakke eller grundplade igen, rundes til hele gitterenheder; med “Skål” som type under “Formstandarder” i “Arbejdsområdeindstillinger” starter en ny skål 80 mm bred, 40 mm lang og 20 mm høj.
Størrelsen på en bakke eller grundplade er altid hele gitterenheder (eller celler på 21 mm i halvstørrelsesgitteret nedenfor), op til 6 × 6 (252 mm, hvilket passer på en 256 mm printplade), plus en grundplades kantfyld (se nedenfor); at trække i et håndtag snapser til den nærmeste enhed. Væggen (0,95 mm), bunden (1,2 mm) og dybden af magnet-hullerne (2,4 mm) står ikke i specifikationen; hullernes dybde er fast, og væggen og bunden kan indstilles (se nedenfor). Målene i dette afsnit gælder for væggen på 0,95 mm. Specifikationens M3-skruehuller laves ikke. Toppen af stabelkanten er skarp, som specifikationen tegner den; efterlader din printer den ujævn, faser du den med “Fas på stabelkraven”, op til 1 mm, som er kantværktøjets fasing af den størrelse indbygget, eller runder du den med kantværktøjet. En bakke der stables ovenpå hviler på stabelkantens hældning helt op til toppen, så en fasing tager toppen af den: omkring en tiendedel ved 0,25 mm og over en tredjedel ved 1 mm. Bakke, grundplade og skål er eksakte former, så runding, fasing og STEP-eksporten virker på dem. For at dele en bakke grupperer du tynde kasser ind i den som vægge: stil dem på bunden, 5,95 mm oppe (eller på den hævede bund), og på en bakke med stabelkant holder du deres top mindst 0,5 mm under 7 mm pr. højdeenhed, målt fra bakkens underside (20,5 mm for 3 enheder), fordi fødderne på den næste bakke rækker 0,35 mm ned i bakken. Print bakker og grundplader uden støtter, stående som de er på printpladen.
En bakke kan også laves på et halvstørrelsesgitter (21 mm): slå “Halvt gitter (21 mm)” til, og så tæller “Enheder i bredden” og “Enheder i dybden” celler på 21 mm, op til 12 (de samme 251,5 mm som 6 enheder). Hver celle har sin egen fod, 20,5 mm i diameter foroven med specifikationens trin, og fire af dem står i én fordybning i en almindelig grundplade, så en bakke på 1½ eller 2½ enheder passer ved siden af hele. Når “Halvt gitter (21 mm)” er slået til, beholder bakken sit omrids (2 enheder bliver 4 celler); når det er slået fra, rundes et ulige antal celler op til hele enheder. Stabelkanten følger bakkens omrids som før. Med “Magnethuller” får hver fod ét hul, 2,5 mm i begge retninger fra dens midte mod det hjørne af sin celle der ligger på 42 mm gitteret, talt fra bakkens bageste venstre hjørne: hullene flugter med dem på en grundplade med magneter fra en anden generator, når dét hjørne står på et hjørne af gitteret; en bakke med et ulige antal celler kan også drejes 180°, så dét hjørne står på et hjørne af gitteret forrest til højre. Grundpladen bliver på 42 mm gitteret. Halvstørrelsesgitteret er ikke en del af specifikationen.
En bakke på 3 højdeenheder eller mere kan have etikethylder langs sine indvendige vægge: slå “Etiketliste bagtil”, “Etiketliste fortil”, “Etiketliste til venstre” eller “Etiketliste til højre” til, i enhver kombination. Hver hylde der er slået til får sin egen “Listens bredde”, “Listens længde” og, til en kortere hylde, “Listens placering”; hjørneindstillingerne under dem gælder for alle. En hylde er flad foroven til en etiket, med en 1,2 mm stribe ned forrest og en underside der stiger 36 grader. Dens top ligger 0,85 mm under 7 mm pr. højdeenhed, målt fra bakkens underside (20,15 mm for 3 enheder), så fødderne på en bakke der stables på stabelkanten holder 0,5 mm fri af den. En bakke lavet under 3 enheder viser ingen hylder; de kommer tilbage ved 3 enheder. Etikethylder er ikke en del af specifikationen.
“Listens bredde” er hvor langt en hylde rækker ind i bakken: 14 mm, højst 17,2 mm i en bakke på 3 enheder (mindre med en hævet bund), og 16,8 mm for to hylder der vender mod hinanden i en bakke der er 1 enhed dyb med 2 mm hjørner. Med “Listens længde” på 0 løber en hylde fra væg til væg. En kortere hylde, på mindst 10 mm, bringer “Listens placering” frem: hyldens placering flytter den fra midten af sin væg – til højre på de bageste og forreste vægge, som frontvisningen viser dem, og mod forsiden på sidevæggene. En ende der kommer inden for 1 mm af en væg (1,8 mm med stabelkanten, hvis støtte hælder ind der), eller der stopper på den vægs hylde, løber videre ind i den, og to hylder der mødes i et hjørne bliver én. Hvor en hylde møder en væg eller en anden hylde, og der er plads, rundes eller fases hjørnet: vælg “Rund” eller “Fas” under “Listens hjørner”, og hjørnestørrelsen med “Hjørnestørrelse” (2 mm; 0 lader det skarpt). Med “Rund” får en kortere hyldes frie ender også deres forreste hjørner rundet, i samme størrelse men højst halvdelen af hyldens bredde.
En bakke kan også have en grebskål langs en af sine indvendige vægge, så små dele kan skubbes ud op ad kurven i stedet for at blive fisket ud der hvor bunden møder væggen: slå “Fingergreb bagtil”, “Fingergreb fortil”, “Fingergreb til venstre” eller “Fingergreb til højre” til, i enhver kombination. Bunden stiger ad en kvartcirkel ind i væggen, fra væg til væg, og to grebsskåle på nabovægge mødes i deres hjørne. En bakke med en grebskål har også alle bundkanter rundet med 2,8 mm, radius af dens indvendige hjørner, og grebskålen er den runding gjort større på sin væg. Når en grebskål er slået til, dukker “Grebsradius” op under kontakterne og gælder for dem alle: indtil du sætter den er den halvdelen af højden fra bunden og op til hvor stabelkantens støtte forlader væggen, 1,65 mm under 7 mm pr. højdeenhed, målt fra bakkens underside, eller op til toppen af en bakke uden stabelkant (6,7 mm i en bakke på 3 enheder med stabelkant, mindre med en hævet bund). Den er mindst 3,5 mm og bliver mindst 0,5 mm under den højde, og på tværs af bakken efterlader den mindst 2 mm bund, mellem to grebsskåle der vender mod hinanden eller mellem en grebskål og væggen overfor. En bakke på 1 højdeenhed har ingen plads til en grebskål og viser ingen kontakter til den; de kommer tilbage ved 2 enheder. Grebsskåle er heller ikke en del af specifikationen.
En bakke kan også have en hævet bund, til et bakkeemne du kan skære former ud i: “Bundens højde” sætter bundens højde, målt fra bakkens underside (5,95 mm, den 1,2 mm bund oven på fødderne, indtil du sætter den), og bakken er massiv op til den. Med stabelkanten går den op til hvor stabelkantens støtte forlader væggen, 1,65 mm under 7 mm pr. højdeenhed (19,35 mm for 3 enheder), så stabelkanten bliver hel og fødderne på en bakke der stables på den holder 1,3 mm fri; uden stabelkanten går den op til toppen, og bakken er en massiv blok. Gruppér huller i formene på dine værktøjer ind i den, så dybe som du har brug for. Grebsskåle starter på den hævede bund, og etikethylder rækker mindre ind i bakken, så deres underside stadig ender over bunden; når bunden tager deres plads, forsvinder deres kontakter (grebsskålene over 15,35 mm, hylderne over 15,54 mm, i en bakke på 3 enheder med stabelkant), og de kommer tilbage når du sænker den. En bakke på 1 højdeenhed med stabelkant og en væg på højst 1,6 mm har ingen plads til at hæve bunden og viser intet felt til den. En hævet bund er heller ikke en del af specifikationen.
“Vægtykkelse” sætter væggen ind fra ydersiden, som aldrig ændrer sig, så bakken stadig passer og kan stables som enhver anden. Den er 0,95 mm, indtil du indstiller den, fra 0,8 mm (to linjer fra en 0,4 mm dyse) op til der, hvor væggene mødes. De indvendige hjørner er rundet med 3,75 mm minus væggen og skarpe fra en væg på 3,75 mm; de rundede bundkanter følger dem. Med stabelkant stopper en væg på mere end 1,75 mm ved en flad afsats 0,85 mm under 7 mm pr. højdeenhed, så fødderne på en bakke, der stables ovenpå, holder 0,5 mm fri, og bunden når ikke højere end afsatsen. Hvor væggene efterlader mindre end 1 mm indvendigt, bygges bakken massiv, og “Bundens højde” skjules. Grebsskåle og etikethylder uden plads udelades, og der bygges og tilbydes færre rum. En bakke, der er helt åben på alle fire sider, har ingen væg at indstille. En bakke, der er åben på alle fire sider, bygges aldrig massiv; en side, hvis væg ikke giver plads til åbningen, er helt åben.
En bakke kan også deles i rum uden at gruppere vægge ind i den: under “Rum”, lige under “Egenskaber”, sætter “Kolonner” og “Rækker” hvor mange, op til 4 pr. gitterenhed i hver retning (2 pr. celle i halvstørrelsesgitteret) og 40 i alt. Skillerne løber i fuld højde, fra bunden (eller den hævede bund) op til 0,85 mm under 7 mm pr. højdeenhed, hvor etikethylderne også stopper, så en bakke der stables på stabelkanten sidder som før. Skillevægge kræver en bakke på 2 højdeenheder eller mere, med bunden mindst 3 mm under deres top; med mindre plads bygges bakken uden dem, og de kommer tilbage når der igen er plads. “Skillevægstykkelse” er 1,2 mm indtil du sætter den, fra 0,8 til 3 mm. Skillerne starter jævnt fordelt. For at flytte en vælger du den under “Mellem kolonner” eller “Mellem rækker”, talt fra venstre eller fra bag, og sætter dens “Placering”, målt fra indersiden af venstre eller bageste væg til midten af skillevæggen; hvert rum er mindst 6 mm bredt. Når en skillevæg er flyttet, beholder skillevæggene der løber i den retning deres pladser i millimeter når bakken ændrer størrelse; et nyt antal rum fordeler den retnings skillevægge jævnt igen. Hvert rum har bakkens indvendige hjørner, rundet med 2,8 mm, og også sine bundkanter er rundet med 2,8 mm, med eller uden en grebskål. Grebsskåle gentages i hvert rum: med en grebskål på den bageste væg har hvert rum en på sin bageste side, mod væggen eller en skillevæg. I et smalt rum gøres radius mindre, så 2 mm af bunden forbliver flad, og et rum der er for smalt selv til 3,5 mm mister de grebsskåle der løber den vej; en note under “Grebsradius” siger det. Skillevægge er heller ikke en del af specifikationen.
En bakke med skillevægge kan have en etikethylde i hvert rum i stedet for hylderne langs væggene: dem er til bakker uden rum, og deres kontakter kommer tilbage når bakken igen er ét rum. I en bakke på 3 højdeenheder eller mere vælger du et rum med “Række” og “Kolonne” (hver vises når der er mere end ét), og under “Etiketliste” den side hylden står mod, bakkens væg eller en skillevæg; en side tilbydes kun mens en hylde der stadig efterlader rummet åbent. “Listens længde (%)” løber fra 10 til 100; en hylde der ville blive kortere end 4 mm udelades, og en note under den siger det. En kortere hylde bringer “Listens placering” frem: “Venstre”, “Midt” eller “Højre” på en bageste eller forreste side, eller “Bagtil”, “Midt” eller “Fortil” på en venstre eller højre side. “Listens bredde” er 14 mm indtil du sætter den, mindre i et smalt rum, og en hylde rækker aldrig så langt at den lukker sit rum: mindst 6 mm står åbent foran den. Hylderne har samme profil som dem langs væggene, og “Listens hjørner” og “Hjørnestørrelse” under “Egenskaber” gælder for dem også.
En bakke kan også være åben i en af siderne, så bakker der står side om side danner én lang række: slå “Åben bagtil”, “Åben fortil”, “Åben til venstre” eller “Åben til højre” til, i enhver kombination; med alle fire er der kun bunden på fødderne tilbage. En åben side har ingen væg og ingen stabelkant over bunden. Væggene ved siden af den og deres stabelkant løber lige ud til bakkens omrids og ender i en lige flade, så to åbne bakker ved siden af hinanden er 0,5 mm fra hinanden som alle andre bakker, og bunden løber fladt ud til kanten og ender der i en lige flade. En etikethylde eller grebskål på en åben side bygges ikke, og dens kontakt forsvinder, og det gør også den sides grebsskåle mod skillevæggene; indstillingen bevares, til du lukker siden igen. Hylder og grebsskåle på væggene ved siden af den, og skillevægge der møder den, løber ud til kanten, og et rum tilbyder ingen etikethylde på en åben side; en der allerede er valgt der, udelades, og en note under “Etiketliste” siger det. Fødderne og magnet-hullerne bliver som de er. En bakke der stables på en åben bakke holdes kun af stabelkanten på de lukkede sider. En bakke uden stabelkant hvis bund er hævet til toppen er en massiv blok og viser ingen kontakter for åbne sider. Åbne sider er heller ikke en del af specifikationen.
En side, der er slået åben, kan også kun åbnes til dels, til en spalte at gribe ned i eller en lavere væg fortil. Under kontakterne har hver åben side sine egne felter, her for forsiden: “Dybde fortil” er åbningens dybde, målt ned fra toppen af stabelkraven (uden krave fra toppen af bakken), mindst 2 mm; “Bredde fortil” dens bredde langs siden, mindst 5 mm; “Placering fortil” dens placering, “Venstre”, “Midt” eller “Højre”; og ved en ende “Afstand fortil” dens afstand fra den. Til at begynde med er åbningen hele siden ned til bunden, altså den åbne side, der er beskrevet ovenfor. En dybde, der slutter højst 0,5 mm over bunden, går ned til bunden, og en bredde, der mangler højst 0,5 mm i hele siden, er hele siden. Alt mindre beholder sidens væg, dens afrundede hjørner og kraven og skærer et hak med flad bund og lige ender ud af dem: ned til bunden en spalte, i hele sidens længde en lavere væg. Åbningen bliver på væggens lige stykke mellem hjørnerne eller går ud til kanten ved siden af en side, der er helt åben, hvor væggen ikke har noget afrundet hjørne; er det lige stykke kortere end 5 mm, er siden helt åben. Bunden, skillevæggene og kraven på begge sider af hakket bliver stående, så en bakke stablet ovenpå stadig sidder på kraven; sidens etikethylde og grebsskål og rummenes etikethylder bygges ikke, som på enhver åben side. På en bakke, som vægtykkelsen gør massiv, er en side, der er slået åben, helt åben. En side, der kun er åben til dels, har stadig en væg, så “Vægtykkelse” bliver vist, også når alle fire sider er slået åbne. Når en side er åben til dels, kommer “Åbningens hjørner” (“Rund” eller “Fas”) og “Åbningshjørnernes størrelse” (0, altså retvinklet, indtil du indstiller den; op til 10 mm) frem under de åbne siders rækker; de runder hakkenes hjørner af eller giver dem en fas set udefra mod væggen, de to foroven og de to forneden, ens på hver side, der er åben til dels. De øverste hjørner får størrelsen først og de nederste det, dybden levner, så ud over den halve dybde bliver de nederste hjørner mindre, og de forbliver retvinklede, når de øverste tager hele dybden. Hvert hjørne får så meget af størrelsen, som hakket og væggen ved siden af giver plads til, så ved en åbning placeret i en ende er det øverste hjørne dér højst så stort som åbningens afstand; hvor et hjørne ellers ville ende lige ved en kant på væggen, gøres det op til 0,5 mm mindre for at gå fri af den, og under 0,5 mm forbliver det retvinklet. En åbning over hele siden har ingen hjørner foroven, og en åbning, der går ud til kanten ved siden af en helt åben side, har ingen i den ende. Med krave er et øverste hjørne kun rundet eller faset helt på ydervæggen, lidt mindre under en faset krave; længere inde, hvor kraven skråner ned, mindre.
En grundplade kan have kantfyld, til en skuffe der ikke er et helt antal gitterenheder: “Stribe bagtil”, “Stribe fortil”, “Stribe til venstre” og “Stribe til højre” lægger en massiv kant uden for gitteret i pladens 5 mm højde, fra 0 til 41 mm på hver side. Gitteret bliver hele enheder på 42 mm og flytter sig væk fra de kantfyldte sider, og de ydre hjørner beholder deres runding, medmindre “Hjørneradius” sætter en anden. Pladens størrelse er hele pladen med sin kantfyld; ændres kantfylden, beholder enhederne sig, og trækker du i en side, ændrer enhederne sig og kantfylden bliver. For at fylde en skuffe skriver du dens indvendige mål i “Skuffens bredde” og “Skuffens dybde”: for hver tager pladen så mange enheder som der er plads til, op til 6, og fordeler resten, minus 0,5 mm så pladen kan falde i, jævnt mellem kantfylden på de to sider i den retning; de to rækker viser den skuffe pladen fylder. En skuffe der er 230 mm bred giver 5 enheder, 210 mm, og 19,5 mm kantfyld, 229,5 mm i alt; tjek at pladen passer din printplade. En skuffe som én plade på din printplade ikke kan fylde, tager flere grundplader side om side, hver med kantfyld kun på de sider der vender mod skuffens vægge; sæt deres kantfyld med kantfyld-rækkerne. En bakke beholder kantfyld-indstillingerne og bygges uden dem; de kommer tilbage når den laves til en grundplade igen. Kantfyld er heller ikke en del af specifikationen. Under kantfyld-rækkerne sætter “Hjørneradius” radius på pladens fire yderhjørner, 4 mm som specifikationen tegner dem, ned til 0 for skarpe hjørner, der passer i en skuffes hjørner; har skuffen afrundede indvendige hjørner, så vælg en radius mindst lige så stor som deres, op til 4 mm. Fordybningerne beholder deres runding, så bakkerne passer som før.
Hængsel
“Hængsel” printer i ét stykke og bevæger sig bagefter (print-in-place): to blade der ligger åbne fladt på pladen, med skiftende led på én akse mellem dem. Pinden hører til det bagerste blad og løber med spil gennem det forreste blads led. Du sætter “Længde (akse)”, “Bredde åben” og “Leddiameter”, plus antallet af “Led” (ulige, så pinden holdes i begge ender), “Pinddiameter” og “Bladtykkelse”.
“Frirum” er mellemrummet mellem de bevægelige dele: omkring pinden, mellem leddene og foran bladene. Med 0,4 mm løsner en veljusteret printer sig normalt med et lille twist; hvis delene fusionerer, hæv det, hvis det vakler for meget, sænk det. Print hængslet liggende som det ser ud på pladen, uden støtte. Du kan tilføje huller til bladene eller gruppere dem ind i en større del, såsom et låg.
Vil du hellere bruge en pind af eget valg, såsom et stykke filament eller tråd, der er glattere end en printet pind på et lille hængsel, slår du “Uden pind (egen pind)” til: den printede pind udelades, og boringen, pinddiameteren plus frirummet, løber gennem alle led, endene med. Med “Åbningsvinkel” folder du det andet blad op om pinden for at placere hængslet som det står i dit design: 0° ligger fladt som det printes, 180° er lukket. Leddene bliver hvor de er, og hængslet forbliver ét stykke; husk at sætte det tilbage til 0° før du printer det på plads.
Et hængsel kan også laves “Med kegler” (under “Type”): hvert andet led ender så i kegler, der passer ned i keglerformede fordybninger i nabo-leddene. Der er ingen stift og ingen lang bro, der kunne hænge, så det printes liggende; keglerne står i 45°. Det er et net, så affasning og afrunding virker ikke på det, og STEP-eksporten indeholder trekanter; hvor leddene ville blive for korte til en kegle, laver det færre led. I stedet for antallet af led kan du angive “Ledbredde (højst)”: leddene er så højst så brede, og antallet følger af længden; indtaster du et antal led, fjernes bredden igen.
“Type” har tre valg: “Med stift”, “Uden pind (egen pind)” (hullet til en egen stift) og “Med kegler”. Med kegler bestemmer “Keglediameter”, hvor store keglerne er der, hvor de vokser ud af leddet; større kegler holder bedre, og som standard er de så store som muligt. Hængslet med kegler har hverken stift eller hul, så dets blad må være så tykt som hele leddet: sætter du “Bladtykkelse” til leddets diameter, ligger bladene i flugt med leddene; sådan et hængsel åbner omkring 90° og ikke længere, fordi de tykke blade møder hinanden.
Rifling
“Rifling” er et rundt greb med riller hele vejen rundt, til knopper, fingerhjul og værktøjshåndtag. Under “Mønster” vælger du “Lige”, riller langs aksen som på en kontrolknop, “Krydset”: to skrånende rækker af riller krydser til små diamanter, eller “Rund”: riller og rygge langs aksen som en blød bølge af buer, et behageligt greb uden skarpe rygge. Runde riller forbliver smallere end halvdelen af delingen, ellers ville rygge bule ud ved foden; en for stor dybde giver efter. Du sætter “Diameter” og “Højde”, antallet af “Riller” og “Rilledybde”; for krydset rifling også “Rilevinkel” til aksen. “Fas i enderne” bryder begge ender ved 45 grader, som på en drejet knop; 0 lader dem være skarpe.
Lige og rund rifling er eksakte former, så deres kanter kan brydes og rundes. Krydset rifling forbliver et net, fordi det som eksakt form ville tage næsten et minut at beregne med 30 riller. Til en knop på en aksel, gruppér rilringen med et hul, såsom et “Gevind” sat som gevindhul. Riller smallere end 0,4 mm printer næsten ingen printer rent, og layerling sætter dem ikke tættere end 0,8 mm rundt om grebet: et tyndt greb får færre af dem.
Svalehale
“Svalehale” er samlingen hvor to dele låser ind i hinanden og kun kan skydes sammen sidelæns. Du sætter bredden ved den brede ende, “Halsbredde” og længden af halen. Kopiér halen til den anden side og gør kopien til et hul: “Frirum som hul” giver så lidt spil så samlingen ikke klemmer efter print.
Dråbehul
Dråbehullet er et hul der er rundt i den ene ende og spidst tilspidset i den anden. Det bruges til boringer der står vandret i en 3D-printet del, fordi det spidse øverste giver mindre overhæng end et lige hul ville have. Det er et hul som ethvert andet: læg det i din form og gruppér.
Et hul der ligger på siden får en bro hen over toppen når det printes, og broen falder sammen. “Dråbehul” har derfor et spids på toppen: hvert lag hviler på laget under, og hullet bliver rundt nok uden støtter. Sæt “Diameter (runde del)” til hullets størrelse, omkring 3,4 mm for en M3-skrue, og “Hullængde” lang nok til at nå gennem delen. “Spidsvinkel” er 90°, så flankerne mødes ved 45°. De fleste printere klarer det rent; et fladere spids kræver mere højde, et stejlere sparer højde.
Gør dråbehullet til et hul og gruppér det med delen. Dets længde løber langs dybden, og spidsen vender opad. Til et hul i den anden retning drejer du det 90° om den lodrette akse.
Et gevindhul på siden falder sammen foroven på samme måde. Giv det en dråbeform af sin egen: tilføj et “Dråbehul”-hul, hvis “Diameter (runde del)” er gevindets kerne, den diameter tænderne lader fri (omkring 8,4 mm for M10), med samme længde som gevindhullet, og vælg begge. Klik på “Justér” og bring dem på linje i midten – midten af dråbeformen er midten af den runde del, ikke af kassen med spidsen, så de to cirkler ligger oven i hinanden – og gruppér begge med delen. Gevindet skæres som sædvanligt, og spidsen åbner toppen af hullet, så det printer uden støtter.
Forsænkning og undersænkning
“Forsænkning” er et hul med en bred, plan forsænkning i toppen, til en skrue med et unbrakonav. “Undersænkning” er et hul der konusformes ned fra toppen, til en skrue med undersænket hoved. Begge er huller, og i indstillingerne sætter du hovedets diameter, skaftets diameter, dybden af forsænkningen eller konusvinklen.
Et skruehoved bør ofte ikke stå ovenpå. “Forsænkning” skærer en rund lomme til en unbrakoskrue (DIN 912), “Undersænkning” en kegle til en skrue med undersænket hoved (DIN 7991). Begge står med hovedenden opad: “Hoveddiameter” er diameteren af lommen eller keglen, “Skaftdiameter” boringen under den, “Total længde” den samlede længde. På forsænkningen sætter du “Hoveddybde”, på undersænkningen “Keglevinkel” (90° passer til undersænkede skruer). Standardværdierne passer til en M3-skrue.
“Dobbelt forsænkning” er et hul der er fased på begge flader, til en plade der skal se ordentlig ud foran og bagpå. Det har ingen egen post i formbiblioteket: tag “Undersænkning” og slå “Begge sider” til i dens egenskaber (legemer der allerede er en dobbeltundersænkning viser kontakten tændt): en kegle i hver ende åbner ud til “Hoveddiameter”, med “Skaftdiameter” mellem dem. Du sætter “Keglevinkel” og “Total længde” som før. Er hullet for kort til to fulde kegler, mødes de i midten ved den vinkel, og skaftet bliver bredere end du satte: et hoved på 10 mm, et skaft på 6 mm, 90° og en længde på 2 mm giver to kegler fra 10 ned til 8 mm. Som hul skubbes det gennem en del som de andre.
Gør formen til et hul og gruppér den med delen. Lad dens øverste ende nå lidt over overfladen som hovedet skal sidde på, så lommen åbner rent. Til lommen i en sekskantet møtrik bruger du en “Polygon” med seks sider som hul.